Горизонтальный одновальный ленточный смеситель · Автоматическое взвешивание и дозирование основных компонентов
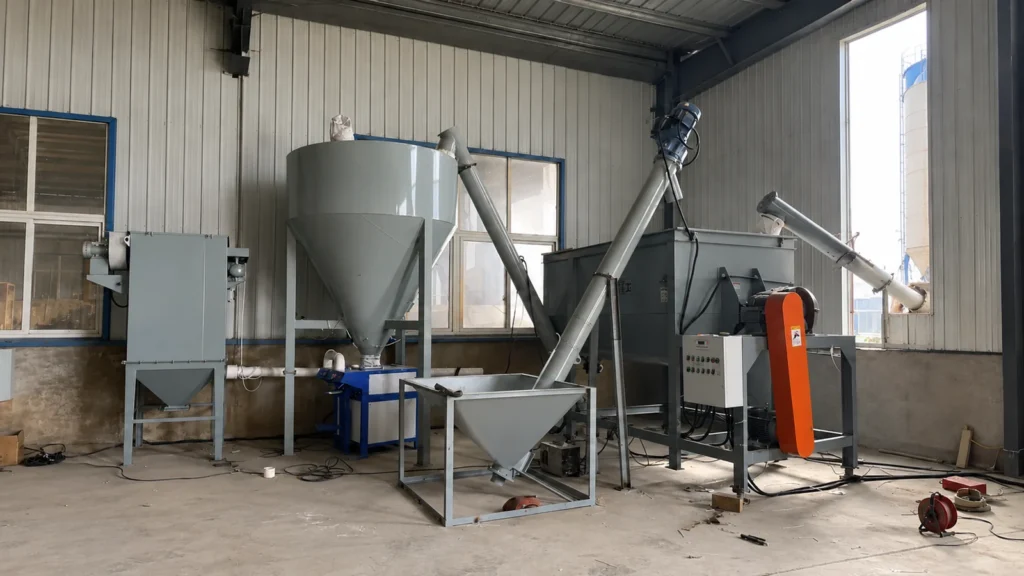
В основе линии — горизонтальный одновальный ленточный смеситель. Она подходит для запуска производства сухих смесей или установки дополнительной независимой линии на действующем предприятии, сокращая необходимость очистки и переналадки при частой смене продукции.
Линия объединяет подачу сырья, взвешивание, смешивание и фасовку в клапанные мешки. Подача сырья подбирается с учётом условий его хранения и снабжения.
Время смешивания: около 10 минут на замес
На примере плиточного клея и шпаклёвки
Автоматическое взвешивание и дозирование основных компонентов
Без ручного взвешивания и переключения подачи основных компонентов
Виды продукции
Плиточный клей
Шпаклёвка
Кладочная смесь
Штукатурная смесь
Гипсовая штукатурка
Затирка для швов
УСЛОВИЯ ПРОЕКТА
Ориентировочные параметры и требования
Численность персонала и комплектация определяются продукцией, способом подачи сырья и условиями площадки.
Суточная производительность указана для плиточного клея и шпаклёвки.
Площадь без паллетизатора. Компоновка адаптируется к площадке.
Паллетизатор: с прямой или шарнирной стрелой либо роботизированный.
Суточная производительность приведена для планирования. Фактический выпуск зависит от рецептуры, состояния сырья и производительности упаковки.
ОБОРУДОВАНИЕ И ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС
Состав оборудования и технологический процесс
От подачи компонентов до готовых мешков — как связаны этапы производства.
Автоматическое дозирование основных компонентов
Компоненты взвешиваются и подаются поочерёдно согласно рецептуре, без ручного взвешивания каждого основного компонента и переключения подачи.
Тензодатчики смесителя передают данные о массе. Система управления включает соответствующий шнек, останавливает его при достижении заданной массы и переключается на следующий компонент.
Номера на схеме соответствуют пяти этапам процесса ниже.
От подачи сырья до дозирования и упаковки
Основные компоненты поступают в смеситель согласно рецептуре. После смешивания вторичный элеватор подаёт материал в бункер готовой смеси перед упаковкой.
01
Подача основных компонентов
Основные компоненты автоматически подаются в смеситель по заданной массе.
02
Смешивание
Равномерное смешивание основных компонентов и добавок.
03
Вторичный подъём
Подача готовой смеси в бункер готовой продукции.
04
Хранение готовой смеси
Промежуточное хранение смеси и подача в упаковочную машину.
05
Дозирование и упаковка
Фасовка готовой смеси в мешки по заданной массе.
КОМПЛЕКТАЦИЯ И КОНСТРУКЦИЯ
Основная комплектация и конструкция
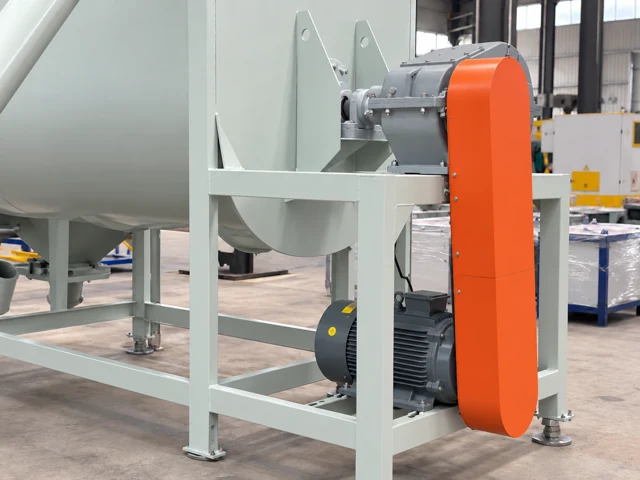
01 / Привод смесителя
Двигатель с медной обмоткой и зубчатый редуктор
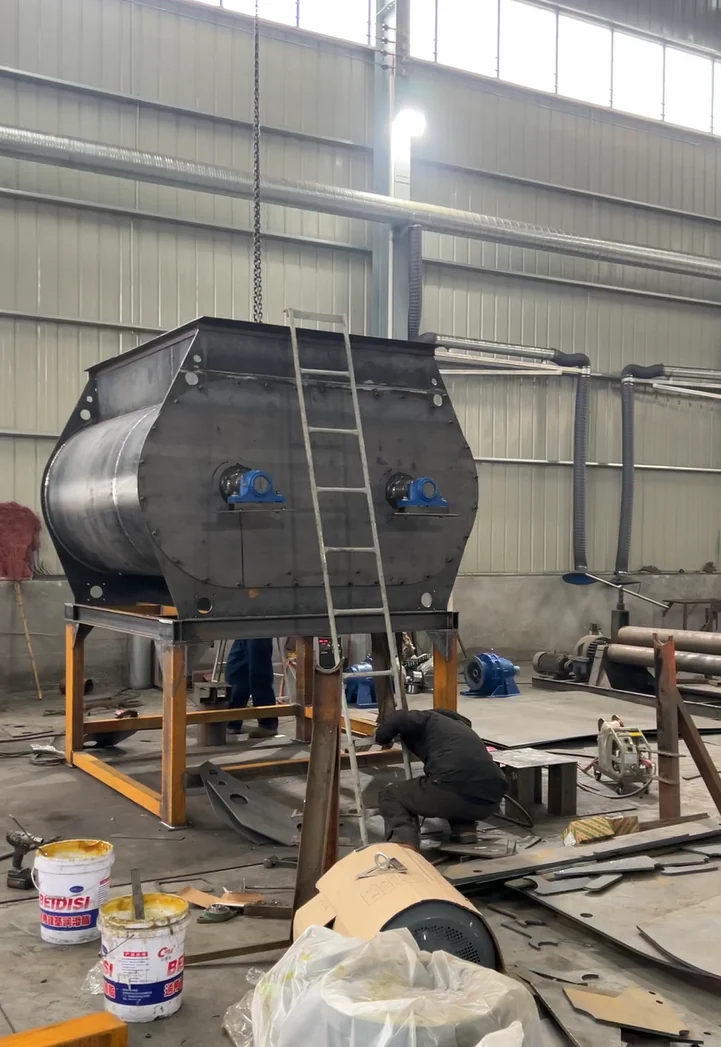
Двигатель с медной обмоткой и зубчатый редуктор снижают частоту вращения и повышают выходной крутящий момент для привода ленточного смесителя.
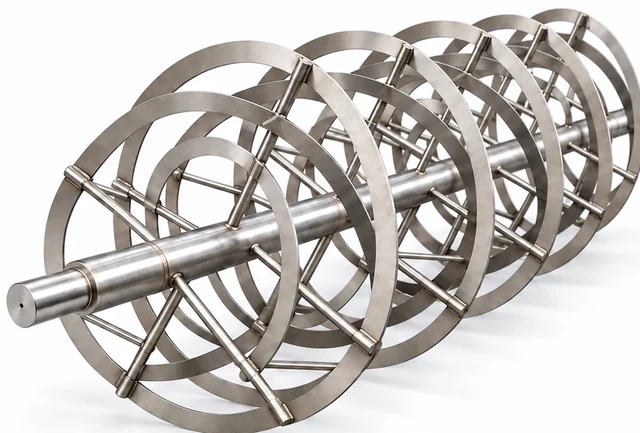
02 / Внутренняя конструкция смесителя
Трёхслойные ленты на одном валу для циркуляции материала
Наружная лента · Средняя лента · Внутренняя лента
Наружная, средняя и внутренняя ленты работают на одном валу, обеспечивая циркуляцию и переворачивание материала при смешивании.
Схематичное изображение ленточной конструкции.
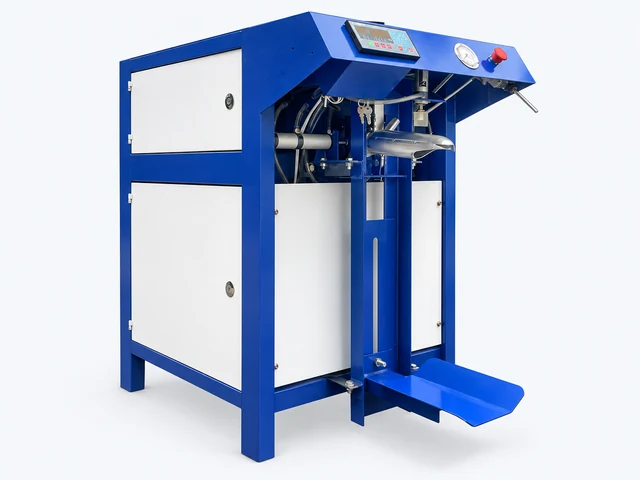
03 / Дозирование и упаковка
Машина для клапанных мешков 5–8 мешков/мин
Мешки надеваются вручную. Машина автоматически взвешивает и фасует материал по заданной массе, сокращая ручные операции наполнения и взвешивания.
ПРОЕКТЫ ЗАКАЗЧИКОВ
Проекты заказчиков
От проекта оборудования к производству
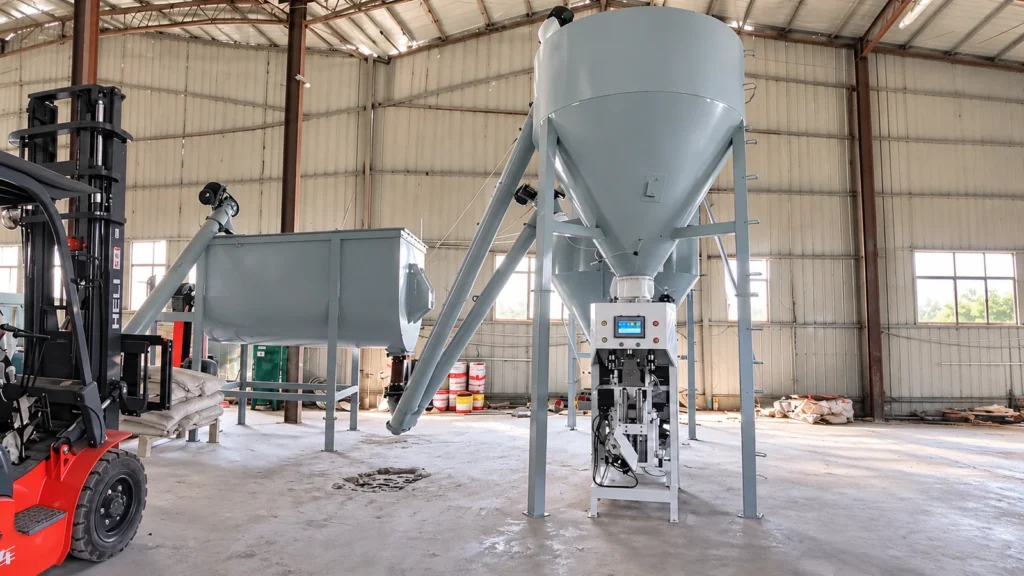
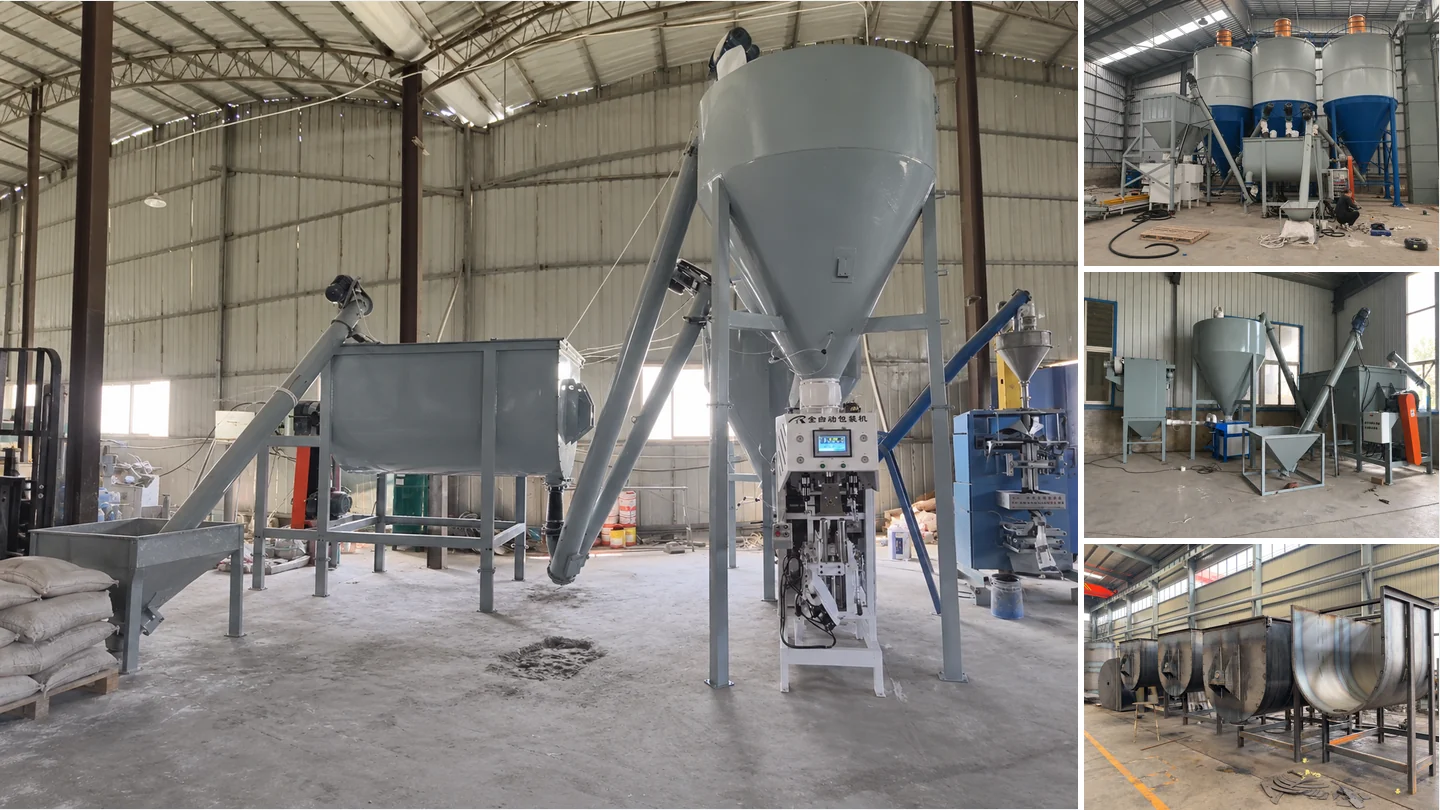
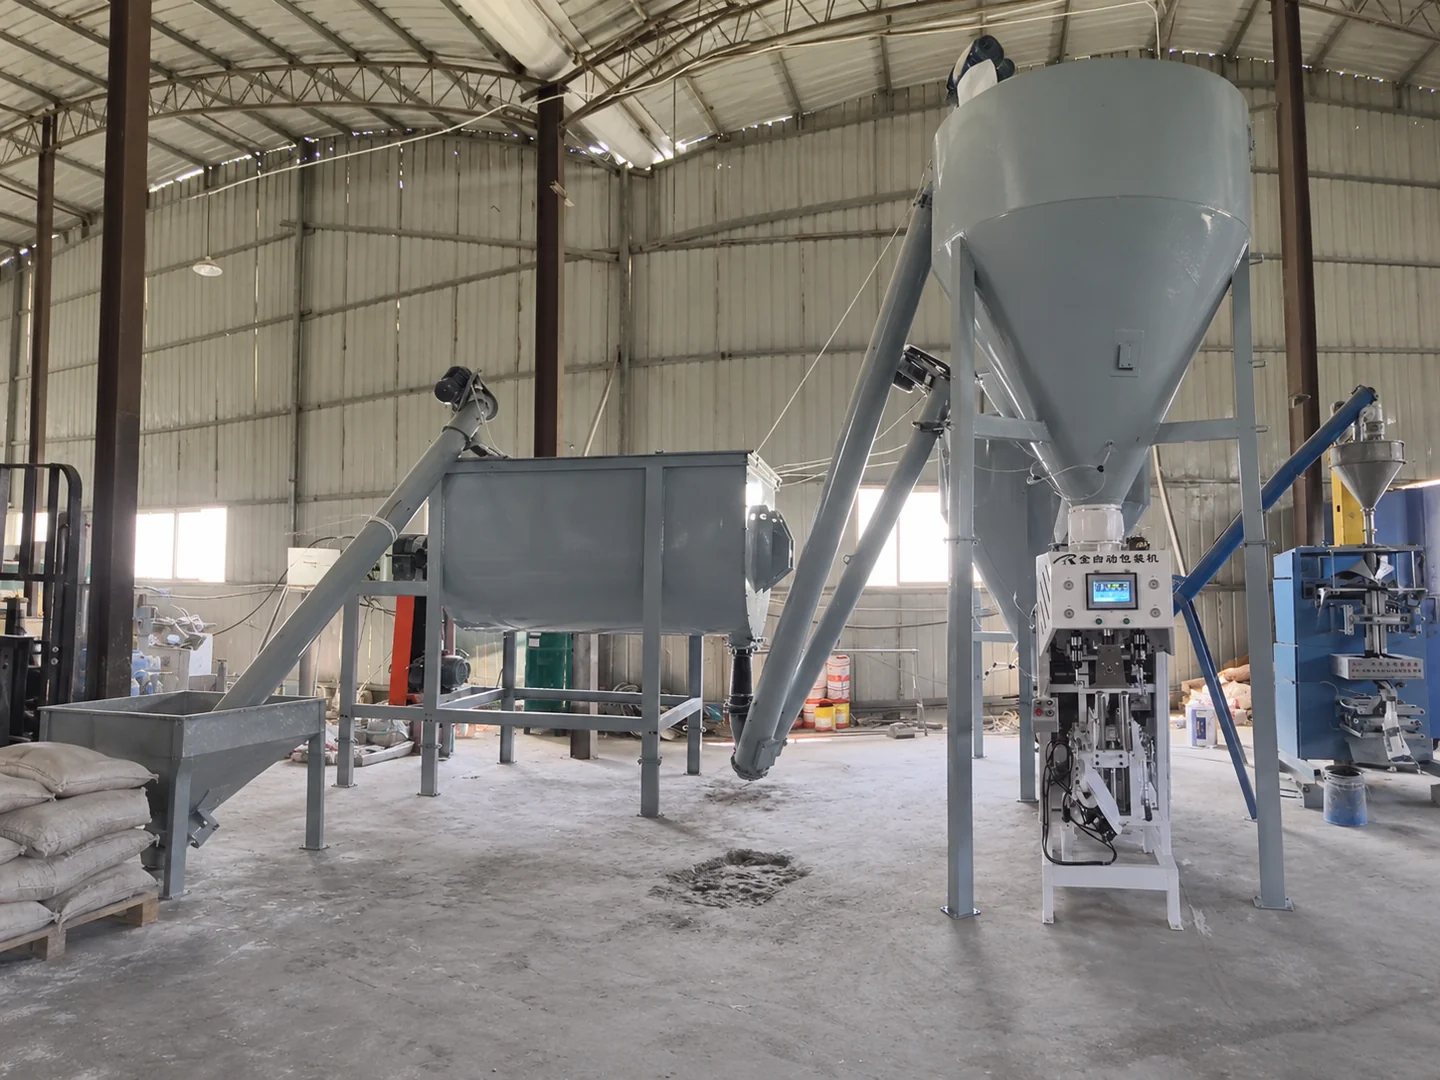
Общая компоновка линии и работа оборудования
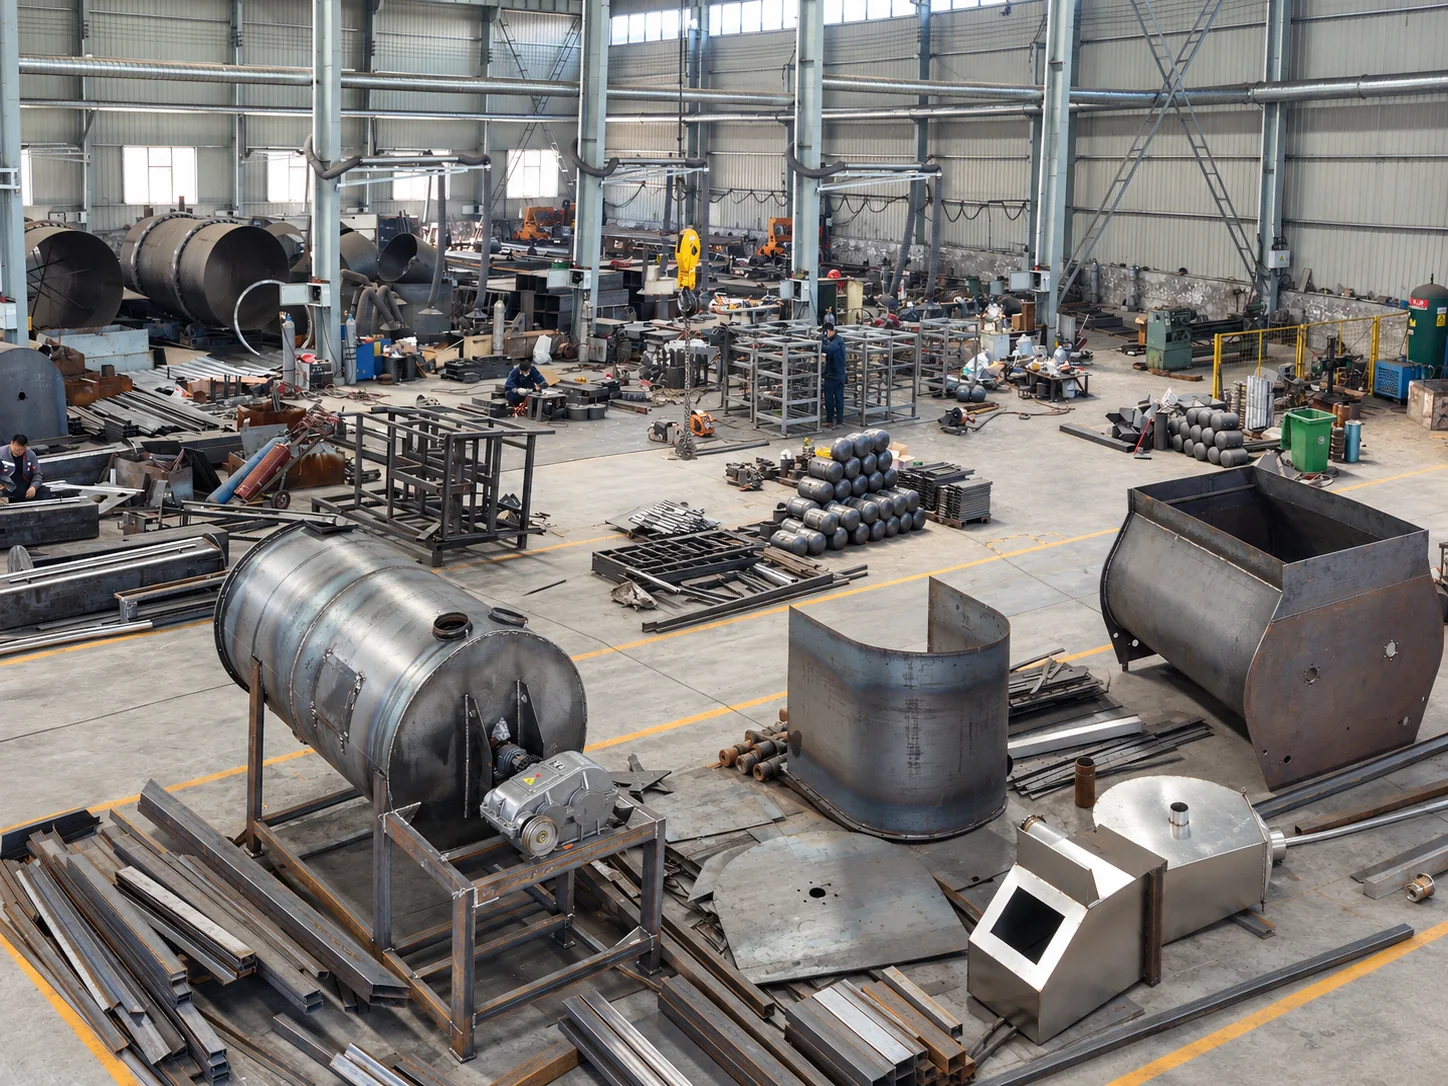
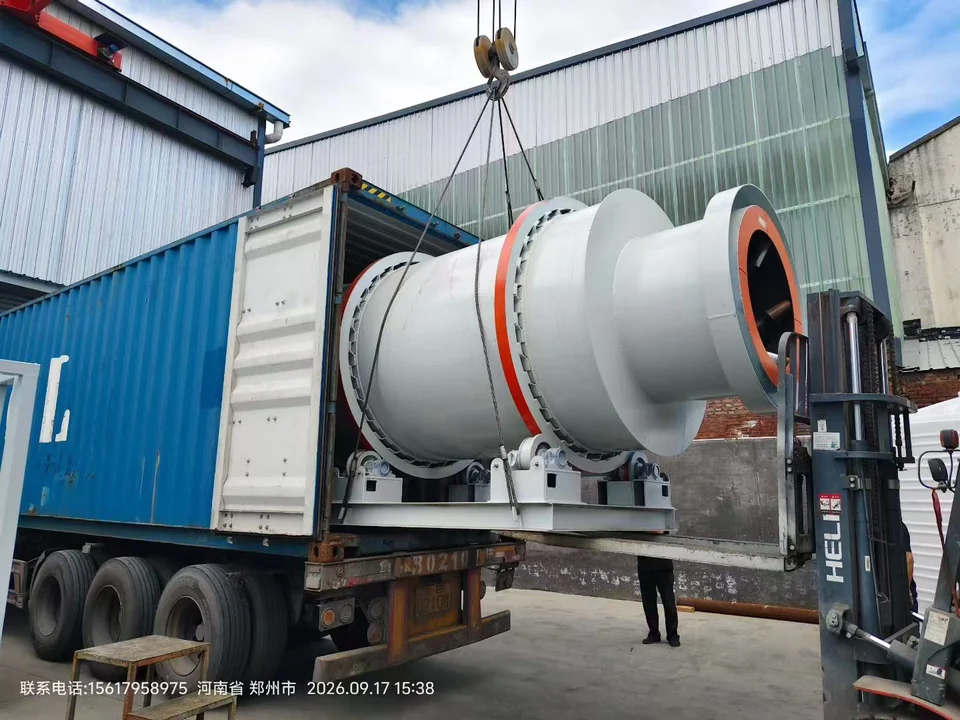
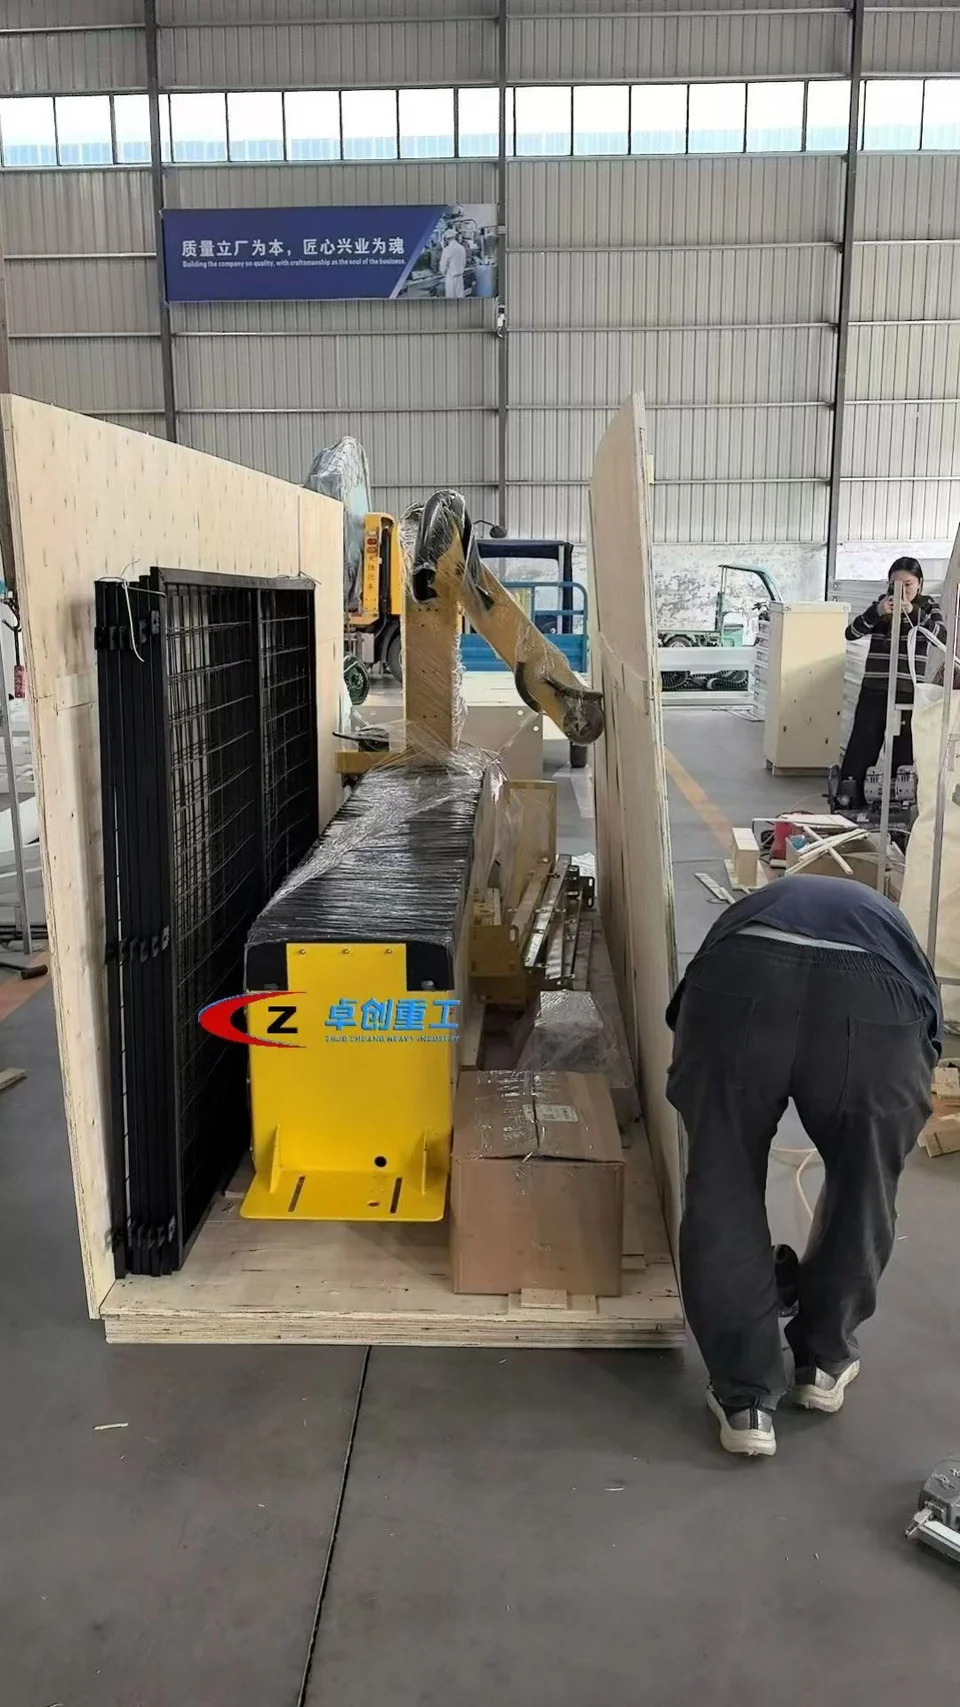
Малогабаритная линия производства гипсовой штукатурки